Kontrola wejściowa
Każda partia granulatu trafia do produkcji z potwierdzonym pochodzeniem i deklaracją zgodności dostawcy. Tworzywa higroskopijne suszymy zgodnie z kartą materiałową.
Jesteśmy wtryskownią kontraktową. Klienci przychodzą do nas z rysunkiem lub modelem, a wychodzą z powtarzalną, zwalidowaną produkcją seryjną.
Kim jesteśmy
Polski Plastik SA powstał z prostego założenia: przetwórstwo tworzyw sztucznych to nie jest usługa maszynowa, tylko inżynierska. Sama wtryskarka niczego nie rozwiązuje — decyduje konstrukcja detalu, dobór tworzywa, układ wlewowy i chłodzenie formy.
Dlatego zaczynamy od analizy dokumentacji, a nie od kalkulatora. Zanim powstanie narzędzie, sprawdzamy, gdzie detal ma zbyt grube ścianki, gdzie pojawi się wciąg, a gdzie da się skrócić cykl. Klient dostaje wycenę razem z listą uwag technologicznych — także wtedy, gdy oznaczają one zmianę w jego projekcie.
Ten sposób pracy sprawdza się w produkcji długoseryjnej, gdzie kilka sekund cyklu i kilka gramów tworzywa decydują o rentowności całego kontraktu.
Park maszynowy
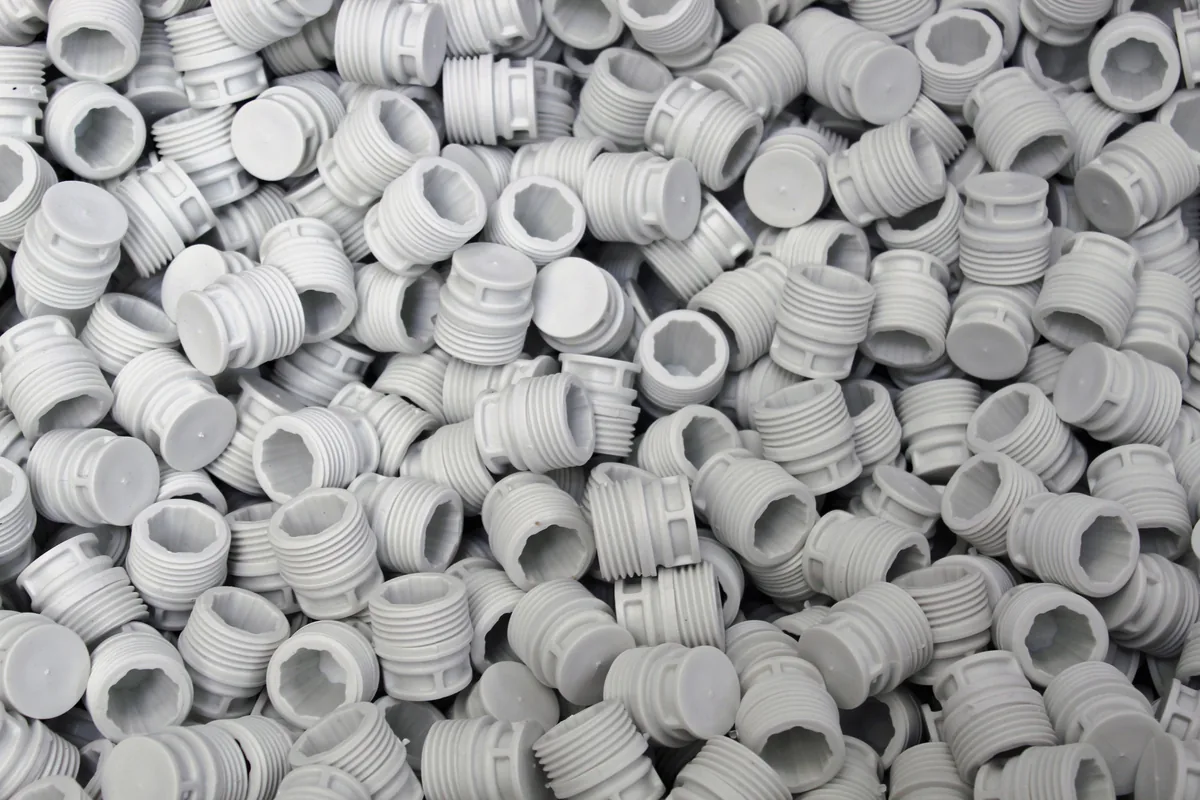
Zróżnicowany park pozwala nam obsłużyć zarówno drobne detale techniczne, jak i duże elementy obudów, bez przekazywania zlecenia podwykonawcy.
| Grupa maszyn | Siła zwarcia | Masa wypraski | Typowe zastosowanie |
|---|---|---|---|
| Maszyny małe | 35–100 T | do 60 g | Klipsy, zaślepki, drobne detale techniczne |
| Maszyny średnie | 100–300 T | 60–400 g | Obudowy, kształtki, elementy montażowe |
| Maszyny duże | 300–650 T | 400–1400 g | Duże obudowy, pojemniki, elementy konstrukcyjne |
Jakość
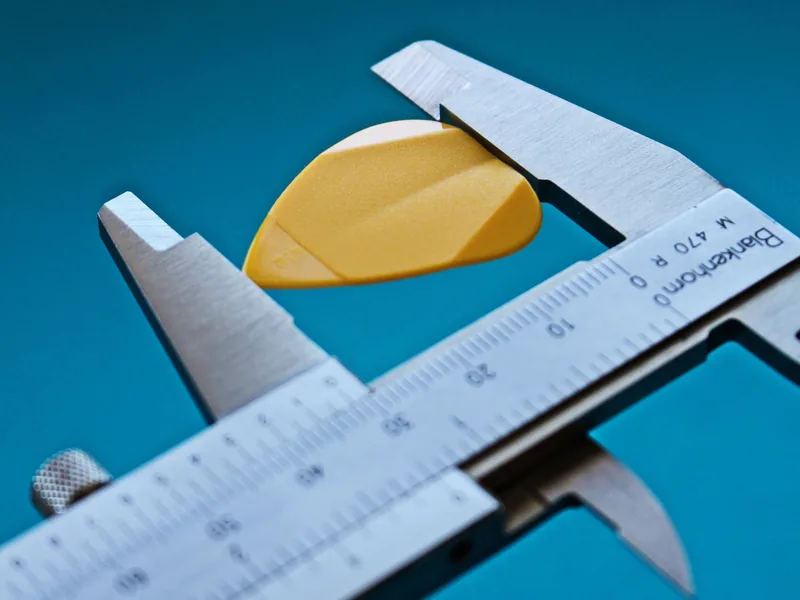
Detal zgodny z rysunkiem to minimum. W produkcji seryjnej liczy się to, czy tysięczna sztuka jest taka sama jak pierwsza — a to widać wyłącznie w pomiarze prowadzonym na każdej partii.
Każda partia granulatu trafia do produkcji z potwierdzonym pochodzeniem i deklaracją zgodności dostawcy. Tworzywa higroskopijne suszymy zgodnie z kartą materiałową.
Operator wykonuje pomiary według planu kontroli na ustalonej częstotliwości. Odchylenie od tolerancji zatrzymuje gniazdo do czasu korekty parametrów.
Każda paleta jest opisana numerem partii, gniazdem i datą produkcji. W razie reklamacji odtwarzamy pełną historię serii — od dostawy surowca po wysyłkę.
Środowisko
Wlewki i odpad technologiczny mielimy na miejscu i zawracamy do produkcji wszędzie tam, gdzie pozwala na to specyfikacja wyrobu. Dla części detali prowadzimy produkcję z udziałem regranulatu — po wcześniejszej walidacji właściwości mechanicznych.
Optymalizacja cyklu wtrysku i chłodzenia to nie tylko niższy koszt: to realnie mniejsze zużycie energii na każdą wyprodukowaną sztukę. W długiej serii ta różnica jest mierzalna.
Zapraszamy na audyt techniczny zakładu. Umów termin — pokażemy park maszynowy, dokumentację procesu i sposób prowadzenia kontroli jakości.